Trzy najczęstsze awarie precyzyjnych prowadnic liniowych — pełna analiza przyczyn i rozwiązań
2026-08-04
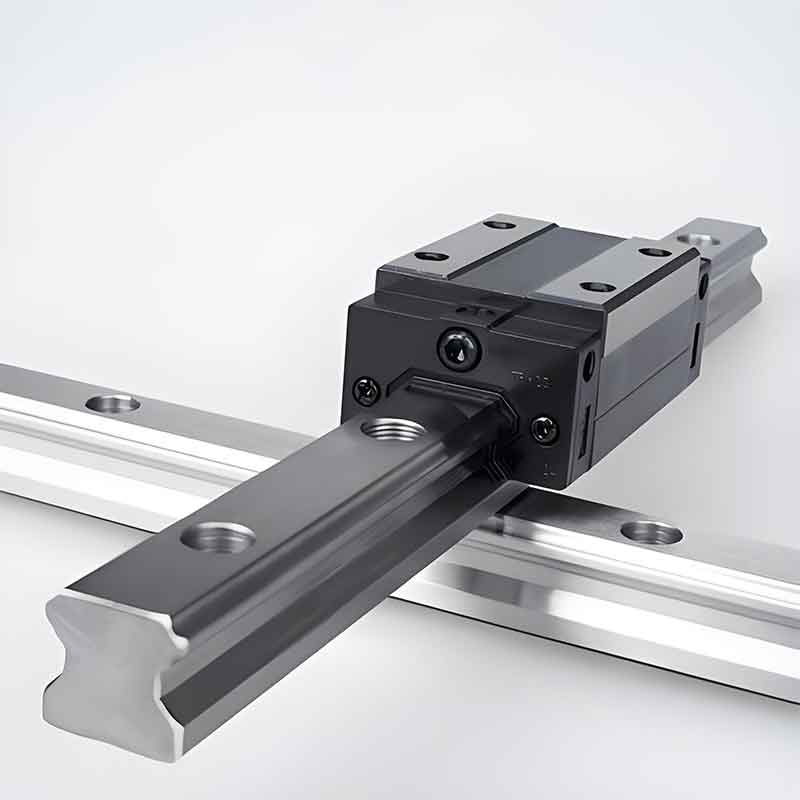
Wraz z przyspieszoną modernizacją zautomatyzowanego sprzętu, maszyn CNC, półprzewodników i elektrowni, zastosowanie precyzyjnych prowadnic liniowych jako kluczowych elementów napędów stale rośnie. W warunkach długotrwałej pracy seryjnej w prowadnicach często powstają defekty w postaci wgnieceń bieżni, wypadania kulek oraz pęknięć pokryw końcowych i elementów uszczelniających. Błędy te nie tylko zmniejszają dokładność pozycjonowania sprzętu, ale także znacznie skracają ogólną żywotność maszyny.
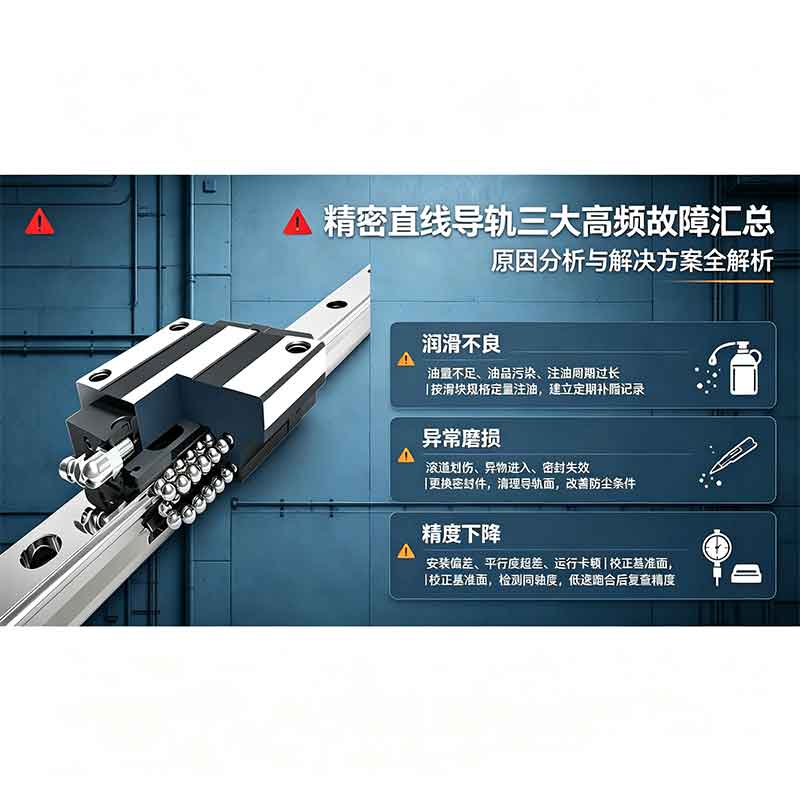
W oparciu o wieloletnie doświadczenie w obsłudze posprzedażnej i dane z testów w warunkach rzeczywistych, CRK podsumowało trzy najczęstsze typy usterek prowadnic, zidentyfikowało ich pierwotne przyczyny oraz opracowało standardowe rozwiązania i środki zapobiegawcze. Materiał ten pomoże producentom sprzętu i personelowi naprawczemu szybko zdiagnozować usterki i wydłużyć żywotność prowadnic.
I. Awaria: Ciągłe wgniecenia bieżni, pękanie i niszczenie kulek wewnątrz wózka
Przyczyny:
Przeciążenie i obciążenie mimośrodowe: Rzeczywiste obciążenie i dynamiczne siły udarowe przekraczają statyczne i dynamiczne obciążenia znamionowe wózka. Kulki przekraczają dopuszczalne obciążenia, dochodzi do odkształceń plastycznych, na bieżniach pojawiają się wgniecenia, a kulki ulegają zniszczeniu. Jednostronne obciążenie i nadmierne momenty wywracające dodatkowo zwiększają lokalną koncentrację naprężeń.
Brak smarowania lub nieprawidłowy dobór środka smarnego: Niewystarczające smarowanie, zbyt długie odstępy między smarowaniami, stosowanie smarów niekompatybilnych lub niskiej jakości prowadzą do braku stabilnego filmu olejowego pomiędzy bieżnią a kulkami, występowania tarcia suchego i przyspieszonego zniszczenia zmęczeniowego metalu.
Pył i wióry metalowe dostające się do wózka: Wióry i pył powstające podczas obróbki przedostają się przez szczeliny uszczelniające do kanałów cyrkulacyjnych. Cząsteczki stałe utknęły pomiędzy gąsienicą a kulkami, powodując wgniecenia podczas długotrwałego toczenia.
Rozwiązania:
Optymalizacja wyboru rozmiaru standardowego: Wymiana na prowadnicę o większym rozmiarze standardowym (na przykład od 20 do 25 rozmiaru standardowego) lub zwiększenie liczby wózków w celu rozłożenia ładunku; dostosowanie konstrukcji montażowej urządzeń w celu wyeliminowania jednostronnego obciążenia.
Racjonowanie środków smarnych: Wymiana na specjalistyczny, wysokowydajny smar do prowadnic, zwiększenie wolumenu jednorazowej dostawy smaru, skrócenie okresów międzyobsługowych; montaż automatycznego centralnego układu smarowania.
Wzmocnienie zabezpieczenia przed zanieczyszczeniami: Montaż pogrubionych zaślepek uszczelniających dwuwargowych, montaż zewnętrznych teleskopowych osłon ochronnych i zbieraczy wiórów metalowych, regularne czyszczenie powierzchni prowadnic z zanieczyszczeń.
II. Awaria: Kulki wypadają, a układ cyrkulacji ulega zniszczeniu podczas pracy wózka
Przyczyny:
Długotrwałe przeciążenia i obciążenia udarowe o wysokiej częstotliwości prowadzą do uszkodzeń zmęczeniowych kulek i koszyka.
Wióry dostające się do kanałów cyrkulacyjnych zarysowują kulki, powodując ich zużycie i awarie.
Niezachowanie płaskości powierzchni montażowej i równoległości prowadnic prowadzi do pojawienia się stałego momentu bocznego podczas pracy, braku równowagi sił wewnątrz wózka, odkształcenia i zniszczenia klatki, w wyniku czego kulki tracą utwierdzenie i wypadają.
Niedostateczne smarowanie przyspiesza zużycie toczne, na powierzchni kulek pojawia się korozja wżerowa i łuszczenie, co powoduje, że kulki opuszczają obwód cyrkulacyjny.
Rozwiązania:
Przeliczenie obciążeń na sprzęcie, redukcja obciążeń udarowych, dobór prowadnic o odpowiednim poziomie napięcia wstępnego.
Ponowna kalibracja podstaw montażowych, sprawdzenie równoległości prowadnic za pomocą czujnika zegarowego, dokręcenie śrub po przekątnej znormalizowanym momentem obrotowym, eliminacja montażu wymuszonego.
Okresowy demontaż i czyszczenie wózka, wymiana zużytych separatorów, zapewnienie pełnego cyklicznego smarowania na wszystkich etapach eksploatacji.
III. Wada: Odkształcenie, pękanie i zniszczenie zaślepek końcowych i elementów uszczelniających wózka
Przyczyny:
Naruszenie technologii montażu: Po zainstalowaniu prowadnicy następuje jednostronne obciążenie, korpus wózka jest stale poddawany naprężeniom ścinającym, plastikowe zaślepki i płyty uszczelniające z biegiem czasu ulegają zniszczeniu w wyniku zmęczenia. Wstrząsy zewnętrzne podczas transportu i regulacji sprzętu mogą również uszkodzić elementy uszczelniające.
Narażenie na agresywne środowisko i zatykanie: Wnikanie kurzu i chłodziwa, a także wysychanie i zbrylanie smaru prowadzą do zablokowania kanałów powrotnych kulek, gwałtownego wzrostu oporów ruchu i deformacji zaślepek pod ciśnieniem.
Narażenie na wysokie temperatury i średnio agresywne środowisko: W takich warunkach standardowe plastikowe elementy uszczelniające ulegają starzeniu i kruchości, a ich odporność na zużycie ulega znacznemu zmniejszeniu.
Rozwiązania:
Instalacja musi zostać przeprowadzona przez wykwalifikowanych specjalistów z kalibracją podstaw montażowych, z wyłączeniem przymusowego dociskania wózka; Podczas transportu sprzętu należy zapewnić ochronę przed wstrząsami zewnętrznymi.
Montaż wzmocnionych dwuwarstwowych zestawów uszczelniających o zwiększonej odporności na korozję, dostosowanych do zapylonych i wilgotnych środowisk produkcyjnych; stosowanie specjalistycznych środków smarnych do warunków wysokich i niskich temperatur przy rosnącej częstotliwości smarowania.
Regularne monitorowanie stanu zaślepek i płytek uszczelniających, terminowa wymiana w przypadku wykrycia najmniejszych pęknięć, aby zapobiec wtórnemu przedostawaniu się zanieczyszczeń do wózka.