Precyzyjne śruby kulowe: zasady obsługi i konserwacji
25.08.2026
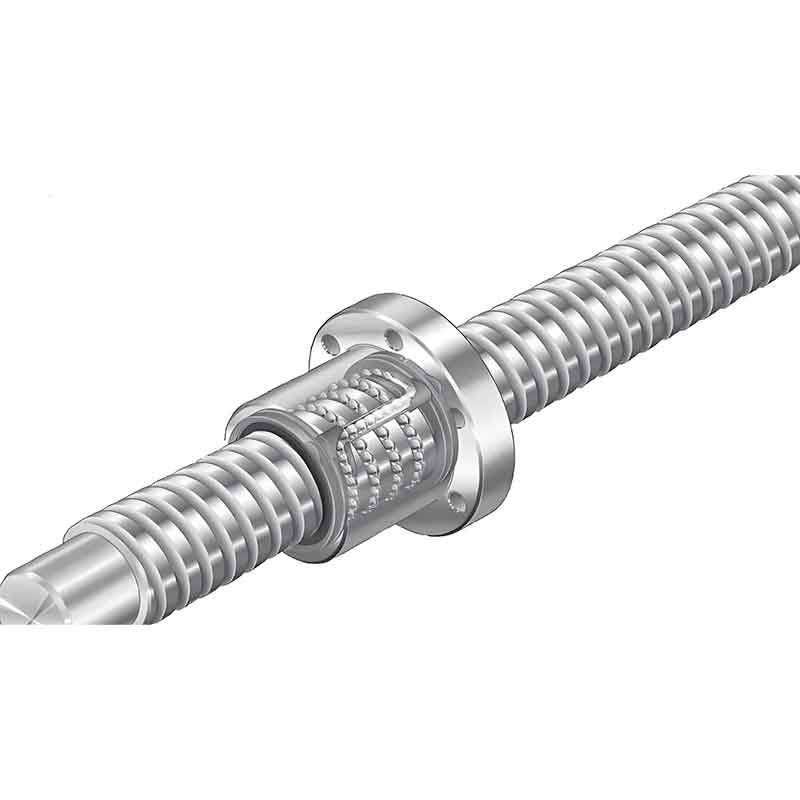
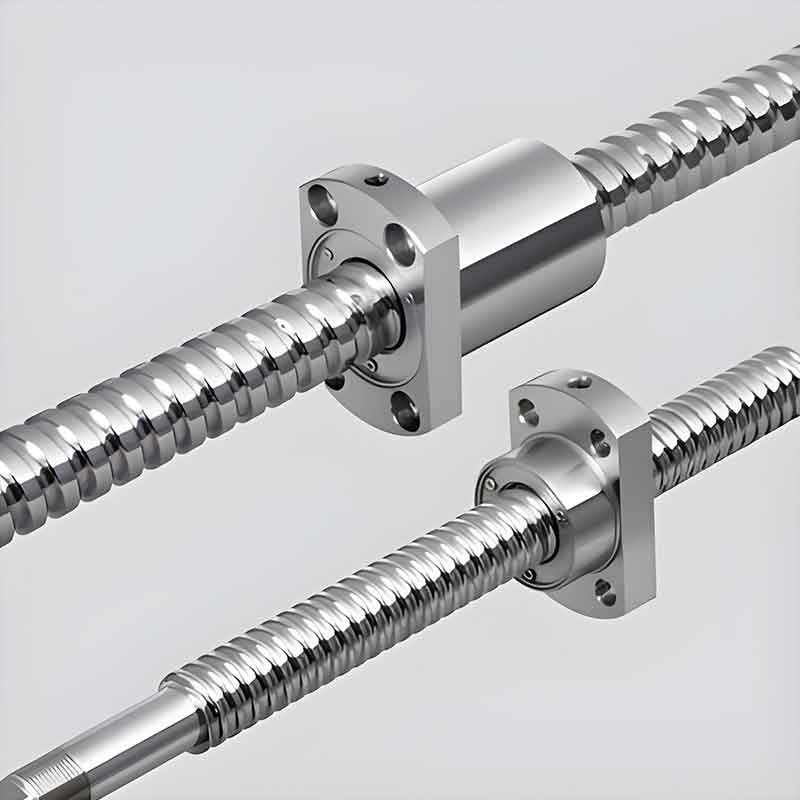
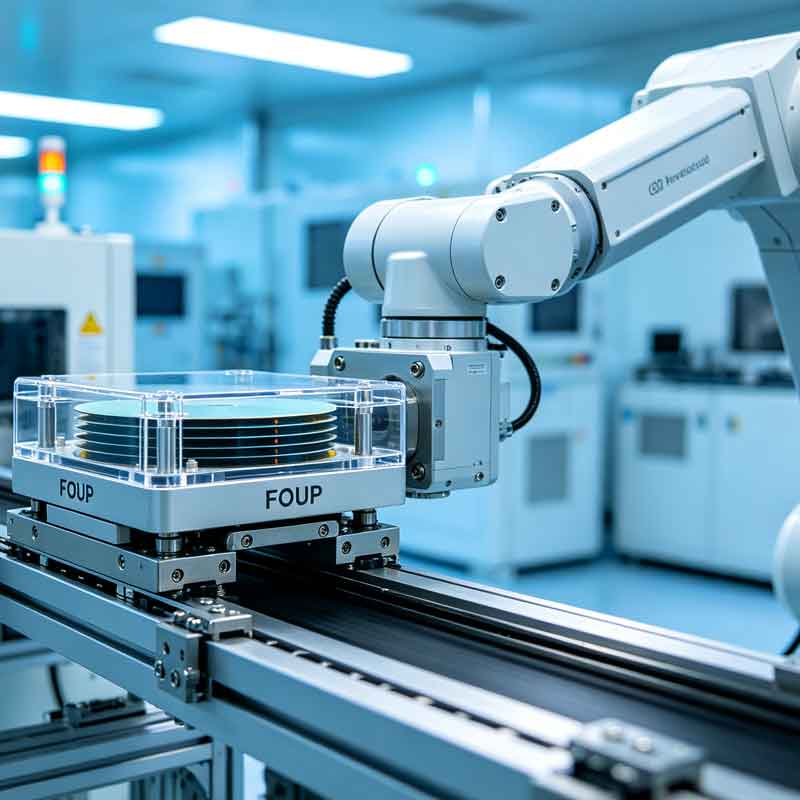
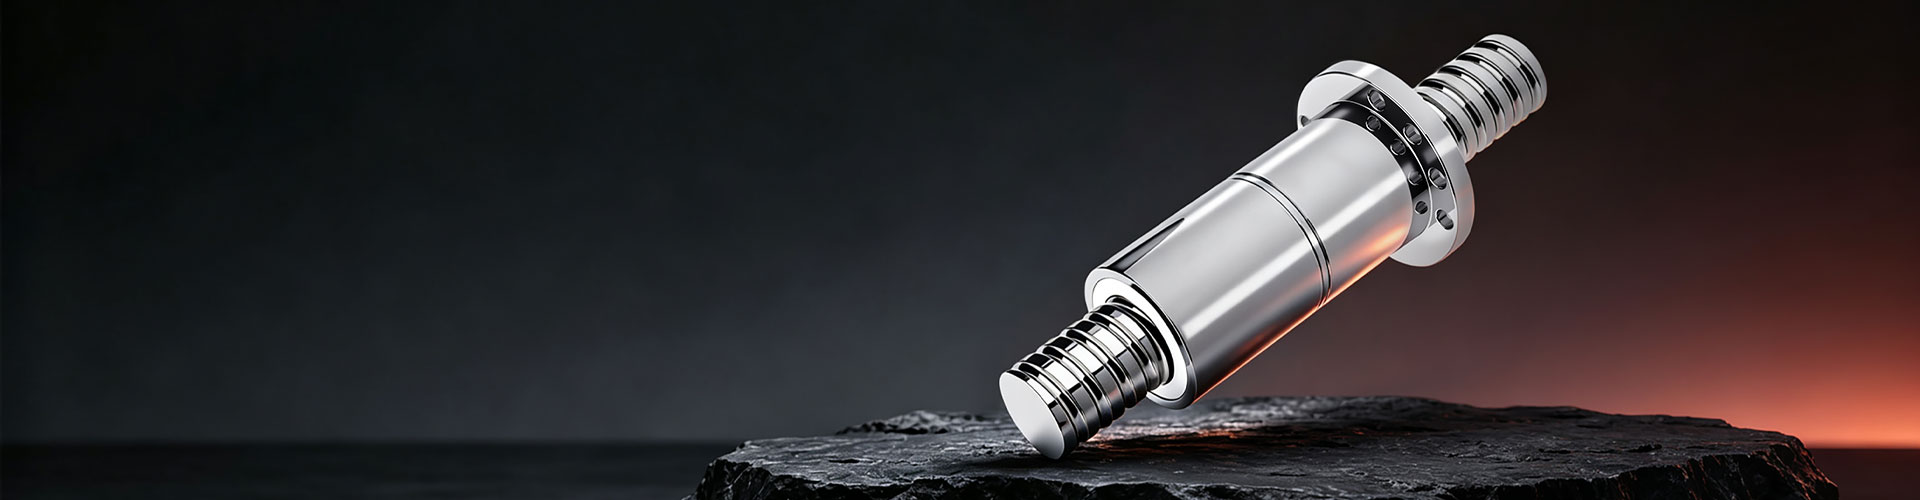
W sprzęcie zautomatyzowanym, precyzyjnych obrabiarkach, urządzeniach półprzewodnikowych i inteligentnych systemach energetycznych precyzyjna śruba kulowa jest kluczowym elementem zapewniającym wysoce precyzyjny ruch liniowy i pozycjonowanie, słusznie uważanym za „serce napędowe” sprzętu precyzyjnego. Dzięki wysokiej wydajności, niskiemu tarciu, wysokiej precyzji, odwracalności przekładni i długiej żywotności, śruby kulowe są szeroko stosowane w scenariuszach obejmujących szybkie podawanie, precyzyjne pozycjonowanie i ciężkie ruchy cofania.
Jednakże para śrub jest precyzyjnym elementem przekładni, który jest niezwykle wrażliwy na kurz, zanieczyszczenia, smarowanie, warunki montażu i obciążenia. Niewłaściwa obsługa i niewystarczająca konserwacja mogą skutkować słabą precyzją, hałasem i zakleszczeniem, nadmiernym nagrzewaniem, zużyciem kulek, zakleszczeniem nakrętek, korozją i innymi awariami, co bezpośrednio wpływa na dokładność przetwarzania i stabilność produkcji. W materiale tym w sposób systematyczny omówiono zasady obsługi, podstawowe wymagania konserwacyjne i czynności zabronione, co stanowi profesjonalną wskazówkę zapewniającą stabilną pracę sprzętu i wydłużającą żywotność par śrubowych.
I. Zasady działania precyzyjnych śrub kulowych
1. Zabrania się przekraczania dopuszczalnego obciążenia i skoku
Nominalna nośność dynamiczna i statyczna oraz efektywny skok pary śrub są określone przez producenta. Praca z nadmiernym obciążeniem lub udarem jest surowo zabroniona. Podczas konfiguracji i procesu produkcyjnego niedozwolone są silne, trwałe uderzenia, wymuszone pchanie przedmiotów obrabianych i przeciążenia udarowe. Praca z przeciążeniem powoduje odkształcenie plastyczne kulek, wgniecenia bieżni i utratę napięcia wstępnego, powodując trwałe i nieodwracalne uszkodzenie dokładności pary śrub. Zabrania się również długotrwałego, skoncentrowanego obciążenia w jednym punkcie, aby uniknąć lokalnego zużycia bieżni.
2. Zabronione są szybkie zatrzymania awaryjne i częste cofanie.
Precyzyjna para śrub została zaprojektowana z myślą o płynnym uruchamianiu i zatrzymywaniu oraz równomiernym posuwie. Częste zatrzymania awaryjne przy dużych prędkościach, cofanie płomienia i zasilanie udarowe powodują znaczne obciążenia udarowe bezwładnościowe, powodujące drgania kulki nakrętki, łuszczenie się bieżni i awarię napięcia wstępnego, co skutkuje wibracjami sprzętu, odchyleniami w położeniu i hałasem podczas pracy. W codziennej eksploatacji konieczne jest prawidłowe ustawienie parametrów przyspieszania i zwalniania, aby zapewnić płynną pracę i zmniejszyć obciążenia udarowe.
3. Zapewnienie wyrównania i równoległości instalacji, eliminując obciążenie mimośrodowe
Do 80% awarii par śrub jest związanych z błędami montażowymi. Para śrub, prowadnice, stół przesuwny i jednostki wsporcze muszą być zamontowane z zachowaniem równoległości i wyrównania. Zabrania się montażu wymuszonego, sztywnego prostowania i skośnego dokręcania. Nieprawidłowy montaż powoduje obciążenia boczne, tarcie mimośrodowe, jednostronne zużycie i nieprawidłowe nagrzewanie, co w krótkim czasie powoduje utratę dokładności, zacieranie się i hałas. Podczas rutynowych przeglądów należy monitorować podstawy podestów, moment dokręcania śrub mocujących oraz ustawienie wsporników.
4. Eliminacja narażenia na pył, wióry, oleje i wilgotne środowisko
Śruba kulowa ma otwartą, precyzyjną konstrukcję z małymi odstępami w bieżni. Gdy do wnętrza nakrętki dostaną się wióry, kurz i cząstki ścierne, zarysowują bieżnie i kulki, powodując nieodwracalne zużycie. Wilgotne środowisko, mgła wodna i żrące opary powodują utlenianie i korozję powierzchni, niszcząc lustrzaną powierzchnię bieżni. Podczas pracy należy zapewnić integralność osłon ochronnych i osłon teleskopowych; Uszkodzone elementy należy natychmiast wymienić, aby zapobiec przedostawaniu się ciał obcych do obszaru napędu.
II. Podstawowe zasady konserwacji
1. Smarowanie jest kluczem do długiej żywotności
Para śrub musi zawsze znajdować się w stanie ciągłego, równomiernego i czystego smarowania. Brak smarowania i stosowanie zanieczyszczonego oleju to główne przyczyny awarii śrub.
1) Wybór środka smarnego: W przypadku precyzyjnych śrub o dużej prędkości zaleca się stosowanie oleju do precyzyjnych prowadnic klasy 46#/68# lub specjalnego oleju do śrub kulowych. Do mocno obciążonych mechanizmów wolnoobrotowych ze smarowaniem automatycznym zaleca się stosowanie smarów litowych klasy NLGI 1#/2#. Zabrania się stosowania smarów niskiej jakości, zanieczyszczonych lub przeterminowanych, a także mieszania olejów różnych marek.
2) Częstotliwość smarowania: Dla standardowych urządzeń automatycznych – co 7–15 dni; w przypadku pracy z dużą prędkością i częstotliwością lub w zapylonym środowisku - co 3–5 dni; w przypadku maszyn precyzyjnych i urządzeń półprzewodnikowych - codzienny minimalny dodatek oleju, aby zapewnić równomierne pokrycie bieżni filmem olejowym.
3) Sposób nakładania smaru: Smar jest dostarczany równomiernie przez smarowniczkę na nakrętce, po czym para śrub wykonuje 3–5 pełnych skoków, aby rozprowadzić smar po całej powierzchni bieżni, eliminując miejscowe tarcie suche i gromadzenie się nadmiaru smaru.
2. Czyszczenie - zapobieganie zużyciu ściernemu
Po zatrzymaniu urządzenia należy niezwłocznie usunąć wióry, kurz i zanieczyszczenia olejowe z powierzchni pary śrub za pomocą niestrzępiących się chusteczek. Nie używaj sprężonego powietrza do przedmuchania pary śrub, ponieważ może to spowodować wdmuchnięcie kurzu do nakrętki. W przypadku dłuższego nieużywania sprzęt należy oczyścić, pokryć olejem antykorozyjnym i przykryć osłonami zabezpieczającymi przed utlenianiem i gromadzeniem się zanieczyszczeń.
3. Okresowa kontrola dokładności i stanu technicznego
Przedsiębiorstwo ma obowiązek prowadzić dziennik okresowych kontroli stanu par śrubowych z monitorowaniem następujących parametrów: obecność obcych dźwięków podczas pracy, drgania zasilania, odchylenie pozycjonowania, temperatura pary śrubowej, stan smaru, integralność osłon ochronnych i dokręcenie śrub mocujących. Jeżeli wystąpią najmniejsze oznaki hałasu, zakłóceń lub odchyleń od dokładności, urządzenie należy natychmiast zatrzymać w celu sprawdzenia; eksploatacja wadliwej pary śrub jest niedozwolona, aby uniknąć przekształcenia się drobnej awarii w całkowitą awarię.
4. Konserwacja podczas długotrwałych przestojów
Jeśli sprzęt nie jest używany przez dłuższy czas, należy całkowicie oczyścić parę śrub, wymienić smar, nałożyć olej antykorozyjny i przesunąć stół suwakowy do pozycji środkowej, aby równomiernie rozłożyć obciążenie i zapobiec odkształceniom spowodowanym długotrwałym jednostronnym obciążeniem. Dodatkowo pokrywy ochronne powinny być hermetycznie uszczelnione, aby odizolować je od wilgotnego powietrza i pyłu, a sprzęt powinien być również okresowo wyłączany w celach konserwacyjnych.
III. Działania surowo zabronione
Nie należy pracować bez smarowania – pocieranie na sucho przez kilka minut spowoduje nieodwracalne uszkodzenie bieżni.
Zabrania się przekraczania skoku przy mocnym uderzeniu w ograniczniki - obciążenia mechaniczne są niedopuszczalne.
Zabrania się przedostawania się kurzu, wiórów i ciał obcych do wnętrza nakrętki.
Zabrania się montażu z odkształceniami, montażu wymuszonego i pracy z mimośrodowym obciążeniem.
Zabrania się stosowania olejów niskiej jakości, mieszania smarów różnych marek i nadmiernego stosowania smarów.
Zabrania się długotrwałej pracy z szybkimi wyłącznikami awaryjnymi i częstymi cofaniami.
IV. Szybka diagnostyka typowych usterek i działania mające na celu ich eliminację
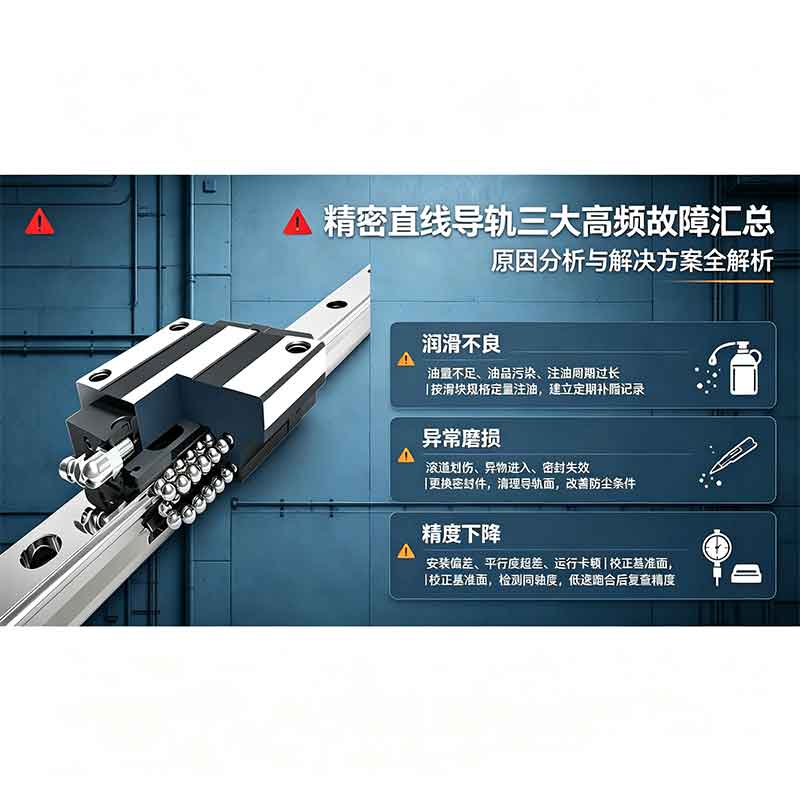
1. Obce dźwięki, zacięcia podczas pracy: Najczęstszymi przyczynami są niewystarczające smarowanie, zanieczyszczenie, utrata napięcia wstępnego, niewspółosiowość podczas montażu. Wymaga czyszczenia, wymiany oleju, równoległości i ponownej kalibracji.
2. Odchylenie pozycjonowania, utrata precyzji: Najczęstszymi przyczynami są zużycie bieżni, luźne napięcie wstępne, luźne śruby mocujące, nierówny rozkład obciążenia. Konieczne jest sprawdzenie i dokręcenie elementów złącznych, ponowna kalibracja dokładności i wymiana zużytych części.
3. Nadmierne nagrzewanie pary śrub: Najczęstszymi przyczynami są: nieodpowiedni olej, niewystarczające smarowanie, tarcie spowodowane mimośrodem, obciążenia udarowe przy dużych prędkościach. Należy wymienić smar na odpowiedni, zoptymalizować parametry przyspieszania i zwalniania oraz przywrócić dokładność montażu.
4. Korozja powierzchni, czernienie i utlenianie: Najczęstszymi przyczynami są wilgotne środowisko, niewystarczająca ochrona i długotrwałe przestoje bez konserwacji. Wymaga oczyszczenia z korozji, nałożenia oleju antykorozyjnego oraz wzmocnienia środków zabezpieczających przed kurzem i wilgocią.
V. Wniosek
Precyzyjne śruby kulowe są częściami precyzyjnymi i wrażliwymi; Ich żywotność i dokładność sprzętu zależą całkowicie od prawidłowego użytkowania, regularnego smarowania, czyszczenia i zabezpieczania oraz standardowej instalacji. W większości przypadków przedwczesne zużycie śrub nie wynika z jakości produktu, ale z niewłaściwego użytkowania i braku konserwacji. Wdrożenie standardowych procedur codziennej konserwacji i ścisła kontrola czterech kluczowych czynników – obciążenia, prędkości obrotowej, smarowania i czyszczenia – może skutecznie wydłużyć żywotność śrub, zapewnić długoterminową stabilną pracę, wysoką dokładność i niską awaryjność zautomatyzowanych urządzeń i precyzyjnych obrabiarek oraz znacznie zmniejszyć koszty napraw zakładów i straty w czasie przestojów.